خم سهبعدی لوله برای پرس هیدرولیک چیست؟
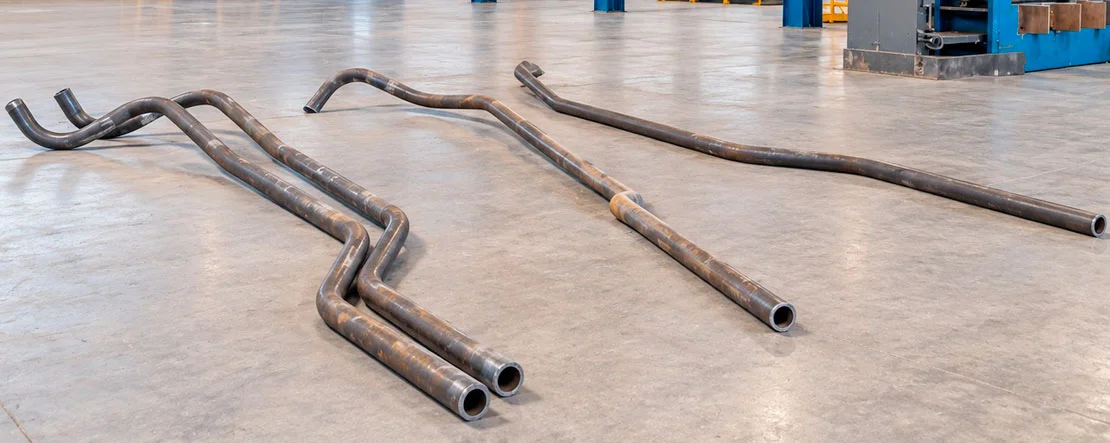
خم سهبعدی لوله برای پرس هیدرولیک قطعهای از لولهکشی ثابت دستگاه است که سیال هیدرولیک را در مسیری با چند تغییر جهت هدایت میکند. در این قطعه، همه خمها در یک صفحه قرار ندارند. برای مثال، لوله میتواند از کنار ستون پرس عبور کند، سپس به ترازی بالاتر برسد و در امتداد دهانه اتصال بلوک شیرها قرار گیرد. منظور از «سهبعدی» در اینجا هندسه مسیر لوله است؛ پرس هیدرولیک دستگاهی است که قطعه روی آن نصب میشود.
در ساخت این قطعه، دقت زاویه هر خم بهتنهایی کافی نیست. زاویه چرخش بین صفحههای خم نیز تعیین میکند که انتهای لوله در چه موقعیت و جهتی قرار بگیرد. ممکن است شعاع و زاویه تکتک قوسها صحیح باشند، اما دهانه خروجی به دلیل خطا در جهت یکی از خمها با محل اتصال همراستا نشود. به همین دلیل، نقشه ساخت باید مسیر لوله، مختصات دو سر و جهت اتصالات را مشخص کند.
در اسپاد صنعت، امکان اجرای خمکاری گرم القایی برای این قطعات بر اساس جنس، قطر و ضخامت لوله، شعاع قوسها و فاصله میان خمها بررسی میشود. اگر هندسه قطعه و فضای لازم برای مهار آن در دستگاه اجازه دهد، چند خم روی یک شاخه لوله اجرا میشوند. در این حالت، نیاز به برخی زانوها و اتصالهای میانی کاهش مییابد.
لولهکشی ثابت بین یونیت هیدرولیک و بلوک شیرهای پرس
وقتی خروجی یونیت هیدرولیک و ورودی بلوک شیرها در یک راستا قرار ندارند، لوله باید هم فاصله بین دو تجهیز را طی کند و هم در جهت مناسب به دهانه اتصال برسد. لوله با خمهای چندصفحهای برای چنین مسیری کاربرد دارد؛ بهویژه زمانی که خط باید از کنار شاسی یا تجهیزات جانبی عبور کند. مسیر نهایی باید با محل بستها و فضای دسترسی به شیرها و اتصالات هماهنگ باشد.
تغییر مسیر خطوط هیدرولیک در اطراف بدنه پرس
در پرسهای صنعتی، مسیر مستقیم ممکن است با ستون، تیر عرضی یا محدوده حرکت اجزای دستگاه تداخل داشته باشد. با تعیین محل و جهت هر خم میتوان بخش ثابت خط را از کنار این موانع عبور داد و به نقطه اتصال بعدی رساند. این کاربرد به بخشهای ثابت مدار مربوط است؛ اگر دو سر مسیر هنگام کار نسبت به یکدیگر حرکت کنند، نحوه جبران حرکت باید جداگانه در طراحی مدار پیشبینی شود.
ساخت لوله جایگزین برای تعمیر یا نوسازی پرس
هنگام تعویض یک لوله آسیبدیده یا جابهجایی یونیت، تطابق قطعه جدید با نقاط اتصال موجود اهمیت دارد. برای ساخت لوله جایگزین میتوان از نقشه، مدل سهبعدی یا برداشت ابعادی دستگاه استفاده کرد. اگر لوله قدیمی تغییر شکل داده باشد، موقعیت واقعی دهانهها و بستها روی پرس مرجع مطمئنتری برای ساخت است. قطعه نهایی باید بدون کشیدن لوله یا اعمال نیرو به اتصالات در جای خود نصب شود.
۱. بررسی نقشه مدار و هندسه مسیر
ابتدا شرایط کاری مدار، مشخصات سیال، فشار و دمای طراحی، گرید لوله، قطر خارجی، ضخامت دیواره و نوع اتصال دو سر بررسی میشوند. نقشه شماتیک هیدرولیک، ارتباط اجزای مدار را نشان میدهد؛ برای ساخت قطعه، نقشه ایزومتریک اندازهگذاریشده، مدل سهبعدی یا برداشت ابعادی محل نصب نیز لازم است. این مدارک باید موقعیت و جهت دو دهانه، شعاع و زاویه خمها، طول قسمتهای مستقیم و محل بستها را مشخص کنند.
۲. تعیین توالی خمها و آمادهسازی لوله
پیش از تولید، ترتیب اجرای قوسها و زاویه چرخش لوله بین دو خم تعیین میشود. در این مرحله بررسی میشود که پس از ایجاد خم اول، فضای کافی برای چرخاندن و مهار قطعه و اجرای خم بعدی وجود داشته باشد. سپس مشخصات و وضعیت سطح لوله اولیه کنترل و محل شروع خمها روی آن مشخص میشود.
۳. اجرای خمهای متوالی به روش گرم القایی
در خمکاری گرم القایی لوله، کویل نوار باریکی از لوله را گرم میکند و بازوی خمکاری، همزمان با پیشروی لوله، قوس را با شعاع تعیینشده شکل میدهد. برای قوس بعدی، لوله نسبت به صفحه خم قبلی در زاویه محاسبهشده قرار میگیرد. این تنظیم جهت بین خمها همان مرحلهای است که مسیر سهبعدی قطعه را ایجاد میکند. گرمایش، پیشروی، خنککاری و هرگونه عملیات حرارتی تکمیلی مطابق جنس لوله و دستورالعمل ساخت تعیین میشوند.
۴. کنترل ابعادی، بازرسی و آمادهسازی برای نصب
پس از فرمدهی، موقعیت و جهت دو سر لوله، فاصله بین خمها و محل قرارگیری قطعه روی بستها با نقشه یا شابلون کنترل میشوند. ضخامت دیواره در قوس خارجی و بیضیشدن مقطع نیز بررسی میشود. دو سر لوله مطابق جزئیات اتصال آماده میشوند و داخل آن پیش از تحویل از براده و آلودگی پاک میشود. آزمون فشار، آزمونهای غیرمخرب و مدارک بازرسی مطابق الزامات سفارش تعیین خواهند شد.
برای استعلام ساخت خم سهبعدی لوله برای پرس هیدرولیک، نقشه مسیر، مشخصات لوله، فشار طراحی و تعداد قطعات را برای اسپاد صنعت ارسال کنید. اگر سفارش مربوط به پرس موجود است، ابعاد برداشتشده از محل اتصالها و بستها را نیز ضمیمه کنید تا امکان اجرا، هزینه و زمان تحویل بررسی شود.