سوئیپ بند فولادی چیست؟
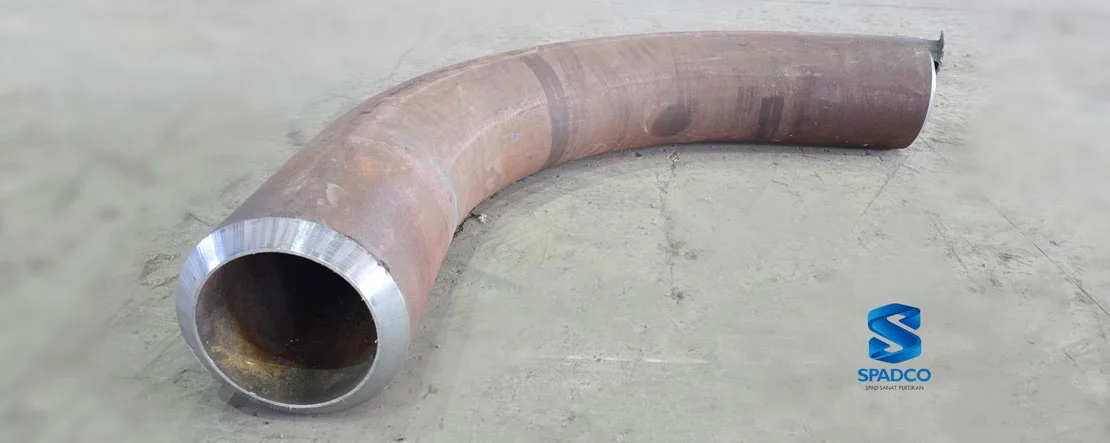
سوئیپ بند (Sweep Bend) قطعهای از لوله است که مسیر خط را با یک قوس پیوسته و شعاع بلند تغییر میدهد. هنگام سفارش این قطعه، علاوه بر زاویه تغییر مسیر، باید شعاع قوس نیز مشخص باشد. برای مثال، دو خم ۹۰ درجه با قطر لوله یکسان میتوانند شعاعهای متفاوتی داشته باشند؛ خم با شعاع بزرگتر، مسیر بازتری طی میکند و به فضای نصب بیشتری نیاز دارد.
در نقشه ساخت، شعاع خم معمولاً تا محور مرکزی لوله اندازهگیری میشود. اگر شعاع بهصورت نسبتی از قطر، مانند 5D، درج شده باشد، مبنای قطر نیز باید در مشخصات پروژه روشن باشد. طول قسمت مستقیم در ابتدا و انتهای خم از دیگر ابعاد مهم است؛ این دو طول، در کنار شعاع و زاویه، محل اتصال قطعه به خط را تعیین میکنند.
تفاوت سوئیپ بند با هات بند چیست؟
سوئیپ بند شکل نهایی قطعه را توصیف میکند؛ هات بند القایی به روش ساخت آن اشاره دارد. بنابراین یک سوئیپ بند فولادی میتواند به روش القایی ساخته شود. برای انتخاب قطعه، ابتدا هندسه موردنیاز خط مشخص میشود و سپس امکان ساخت آن با توجه به جنس لوله، ضخامت دیواره و تلرانسهای نقشه بررسی میشود.
مشخصات موردنیاز برای سفارش سوئیپ بند
برای سفارش ساخت سوئیپ بند تجهیزات سرچاهی نفت و گاز، علاوه بر سایز و زاویه خم، باید فشار و دمای طراحی، نوع سیال، جنس قطعه، قطر داخلی موردنیاز و نوع اتصال دو سر مشخص باشد. در سفارش جایگزین، فاصله و جهت دو اتصال موجود نیز اهمیت دارد؛ دو سوئیپ بند با سایز و زاویه یکسان، اگر شعاع یا طول انتهای مستقیم متفاوتی داشته باشند، الزاماً در یک محل نصب نمیشوند.
تغییر مسیر در خطوط انتقال نفت، گاز و فرآوردههای نفتی
سوئیپ بند فولادی در نقاطی کاربرد دارد که مسیر خط انتقال در پلان یا ارتفاع تغییر میکند و نقشه، قوسی با شعاع معین را ایجاب میکند. برای نمونه، در تغییر امتداد خط یا عبور از اختلاف تراز، زاویه خم جهت خروج لوله را تعیین میکند و شعاع قوس مشخص میکند این تغییر جهت در چه فاصلهای انجام شود.
خطوط لوله قابل پیگرانی و بازرسی داخلی
در خطوطی که برای تمیزکاری یا بازرسی داخلی از پیگ استفاده میشود، هندسه خم باید با قابلیت عبور ابزار سازگار باشد. در انتخاب سوئیپ بند برای این خطوط، حداقل شعاع قابل عبور پیگ، قطر داخلی آزاد لوله و فاصله میان خمهای متوالی بررسی میشود. تنها با دانستن زاویه خم یا عنوان «شعاعبلند» نمیتوان قابلیت عبور ابزار را تأیید کرد.
لولهکشی پالایشگاهها، پایانهها و واحدهای صنعتی
در مسیرهای ارتباطی بین واحدها یا برای اتصال دو بخش از خط با امتداد متفاوت، خم با شعاع سفارشی میتواند محل و جهت دو سر لوله را با نقشه نصب هماهنگ کند. این انتخاب زمانی مناسب است که فضای کافی برای قوس وجود داشته باشد. در مسیرهای موجود، برداشت ابعاد محل نصب و مشخصکردن فاصله تا اتصالهای مجاور، پیش از ساخت اهمیت دارد.
۱. بررسی نقشه و تعیین هندسه سوئیپ بند
ابتدا قطر خارجی، ضخامت و گرید لوله با مشخصات سفارش تطبیق داده میشود. سپس شعاع محور مرکزی، زاویه خم، طول مستقیم دو سر و تلرانسهای نصب بررسی میشوند. این مرحله بهویژه برای قطعهای که باید میان دو اتصال موجود نصب شود اهمیت دارد؛ حتی با زاویه خم صحیح، خطا در شعاع یا طول قسمت مستقیم میتواند محل انتهای قطعه را تغییر دهد.
۲. انتخاب لوله و آمادهسازی برای خمکاری
لوله اولیه بر اساس مشخصات فنی پروژه انتخاب میشود. پیش از خمکاری، مدارک متریال، ابعاد و وضعیت سطح لوله بررسی و محل شروع و پایان قوس تعیین میشود. ضخامت اولیه باید بهگونهای انتخاب شود که پس از شکلدهی، ضخامت باقیمانده در قوس خارجی از حداقل مجاز پروژه کمتر نشود.
۳. شکلدهی قوس مطابق شعاع و زاویه موردنیاز
در صورت انتخاب روش خمکاری گرم القایی، لوله از میان کویل عبور میکند و نوار باریکی از محیط آن گرم میشود. با پیشروی کنترلشده لوله، بازوی دستگاه مسیر خم را حول شعاع تعیینشده هدایت میکند. دما، سرعت پیشروی و شرایط خنککاری بر اساس جنس و ضخامت لوله و دستورالعمل ساخت تنظیم میشوند.
۴. کنترل ابعاد، ضخامت و سطح مقطع
پس از شکلدهی، شعاع و زاویه واقعی خم، طول قسمتهای مستقیم و موقعیت دو سر قطعه با نقشه مقایسه میشوند. کنترل ضخامت در قوس خارجی و اندازهگیری میزان بیضیشدن مقطع نیز مشخص میکند که قطعه در محدوده پذیرش پروژه قرار دارد یا خیر. در خطوط قابل پیگرانی، الزامات مربوط به قطر داخلی آزاد نیز در بازرسی لحاظ میشود.
۵. آمادهسازی دو سر و تحویل قطعه
دو سر سوئیپ بند مطابق جزئیات اتصال در نقشه آماده میشوند؛ برای اتصال جوشی، این مرحله میتواند شامل برش نهایی و پخزنی باشد. نوع و دامنه آزمونهای غیرمخرب، نیاز به عملیات حرارتی و مدارک تحویلی، بر اساس مشخصات سفارش تعیین میشوند. برای برآورد هزینه و زمان ساخت، این الزامات باید همراه نقشه به واحد فروش اسپاد صنعت اعلام شوند.