مراحل تولید هات بند به روش القایی
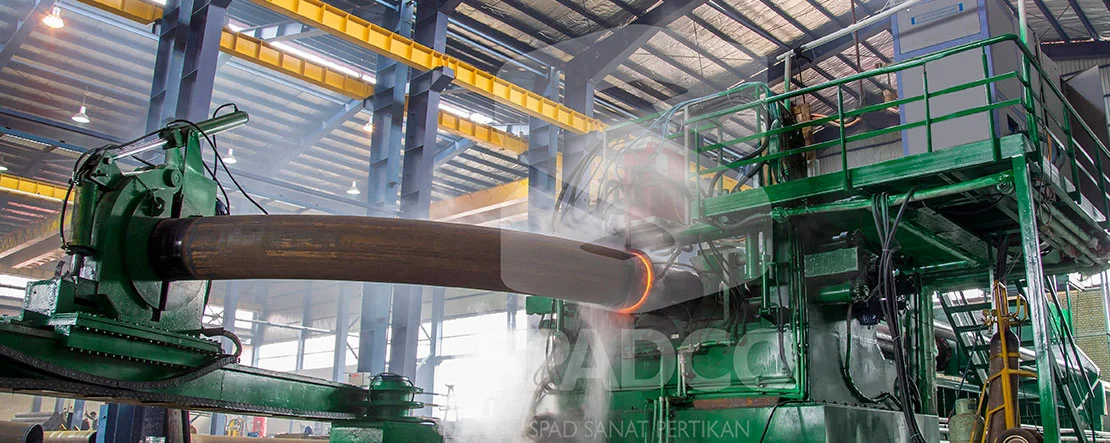
در فرآیند Induction Pipe Bending، بخش محدودی از لوله با استفاده از کویل القایی گرم می شود و هم زمان، سیستم پیشروی و بازوی خمکاری آن را به انحنای تعیین شده هدایت می کنند. کیفیت محصول به هماهنگی میان گرمایش، سرعت پیشروی، شعاع خم و شرایط خنک کاری وابسته است.
۱. بررسی نقشه و الزامات پروژه
در ابتدا، مشخصات لوله شامل جنس و گرید، قطر، ضخامت دیواره، طول، زاویه و شعاع خم بررسی می شود. استاندارد مرجع، شرایط بهره برداری، تلرانس ها و برنامه بازرسی و آزمون (ITP) نیز در این مرحله مشخص می شوند.
۲. کنترل و آماده سازی متریال
مدارک متریال و مشخصات لوله ورودی با الزامات سفارش تطبیق داده می شوند. کنترل ابعادی، بررسی وضعیت سطح و آزمون های اولیه موردنیاز، پیش از شروع خمکاری انجام می گیرند. شناسایی قطعه و ثبت اطلاعات آن نیز برای حفظ قابلیت ردیابی ضروری است.
۳. تنظیم دستگاه و پارامترهای خمکاری
لوله روی دستگاه مستقر شده و غلتک های راهنما، بازوی خمکاری و سیستم پیشروی متناسب با هندسه قطعه تنظیم می شوند. دمای گرمایش، سرعت پیشروی و روش خنک کاری بر اساس متریال و دستورالعمل تولید تعیین می شوند. در صورت الزام پروژه، تأیید صلاحیت فرآیند پیش از تولید اصلی انجام می گیرد.
۴. گرمایش موضعی و شکل دهی لوله
با عبور لوله از داخل کویل القایی، یک نوار محدود در محیط لوله گرم می شود. هم زمان، سیستم پیشروی لوله را حرکت می دهد و بازوی دستگاه، مسیر خم را کنترل می کند. دمای فرآیند برای همه آلیاژها یکسان نیست و باید مطابق دستورالعمل تأییدشده تنظیم و پایش شود.
۵. خنک کاری کنترل شده
بخش شکل گرفته پس از خروج از ناحیه گرم، متناسب با دستورالعمل تولید با آب، هوا یا ترکیبی از آن ها خنک می شود. شرایط خنک کاری در کنار چرخه گرمایش، بر خواص نهایی متریال اثر دارد و باید تحت کنترل باشد.
۶. عملیات تکمیلی و حرارتی موردنیاز
بسته به جنس لوله و الزامات پروژه، ممکن است عملیات حرارتی پس از خمکاری، آماده سازی انتهای لوله یا تمیزکاری سطح انجام شود. نیاز به این مراحل در دستورالعمل ساخت مشخص می شود و نمی توان حذف عملیات حرارتی را برای تمامی سفارش ها در نظر گرفت.
۷. بازرسی نهایی و تحویل
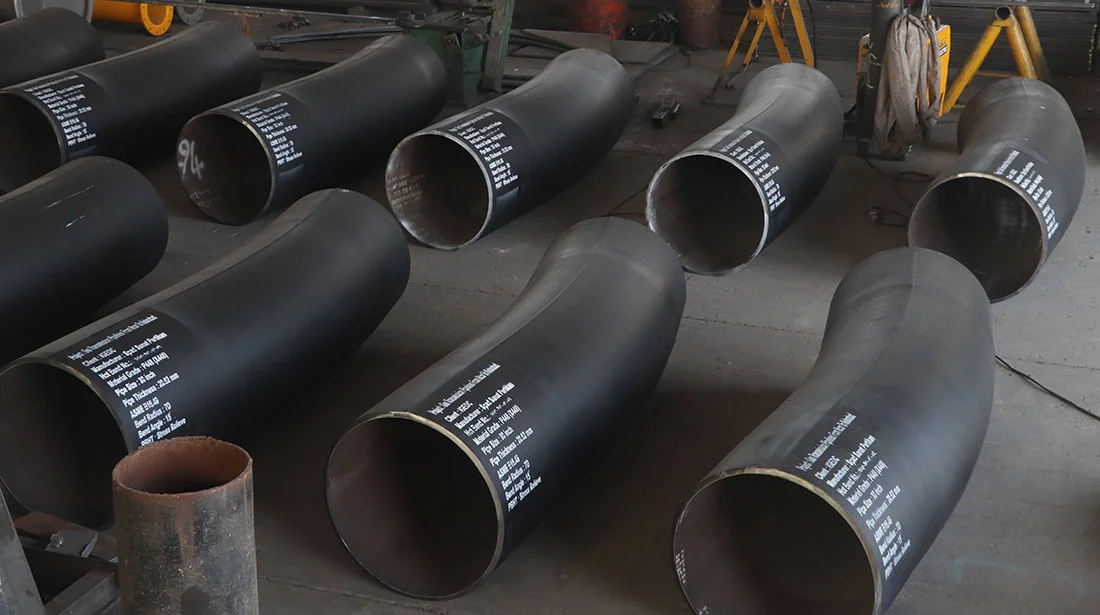
پس از تولید، شعاع و زاویه خم، ابعاد، ضخامت دیواره، میزان بیضی شدن و وضعیت سطح بررسی می شوند. آزمون های تعیین شده در برنامه بازرسی نیز انجام شده و پس از تأیید نتایج، محصول همراه با مدارک مورد توافق برای تحویل آماده می شود.
متریال قابل بررسی برای خمکاری القایی
خمکاری القایی برای گروه های مختلفی از لوله های فولادی و آلیاژی قابل بررسی است. پذیرش هر متریال به گرید دقیق، وضعیت عملیات حرارتی اولیه، ابعاد و خواص موردنیاز پس از خمکاری بستگی دارد. گروه های زیر از جمله متریال مطرح در این فرآیند هستند:
- فولادهای کربنی: مانند API 5L Gr. B و ASTM A106 Gr. B
- فولادهای خطوط انتقال با استحکام بالا: مانند گریدهای API 5L X42 تا X80، مشروط به تأیید فرآیند و خواص نهایی
- فولادهای آلیاژی کروم مولیبدن: مانند ASTM A335 P11، P22 و P91
- فولادهای مناسب دمای پایین: مانند ASTM A333 Gr. 6
- فولادهای ضدزنگ: مانند ASTM A312 TP304L، TP316L و TP321
- فولادهای داپلکس و سوپرداپلکس: مانند UNS S31803، S32750 و S32760، با کنترل ویژه چرخه حرارتی و خواص نهایی
- فولادها و آلیاژهای ویژه: مانند AISI 4130 و برخی گریدهای Inconel و Hastelloy، پس از بررسی تخصصی
- لوله های دارای روکش داخلی فلزی: پس از ارزیابی رفتار روکش و اتصال آن به فلز پایه در فرآیند خمکاری
- لوله های بدون درز و درزدار: با توجه به کیفیت لوله، مشخصات درز جوش و الزامات بازرسی
مزایای فنی و اجرایی خمکاری القایی
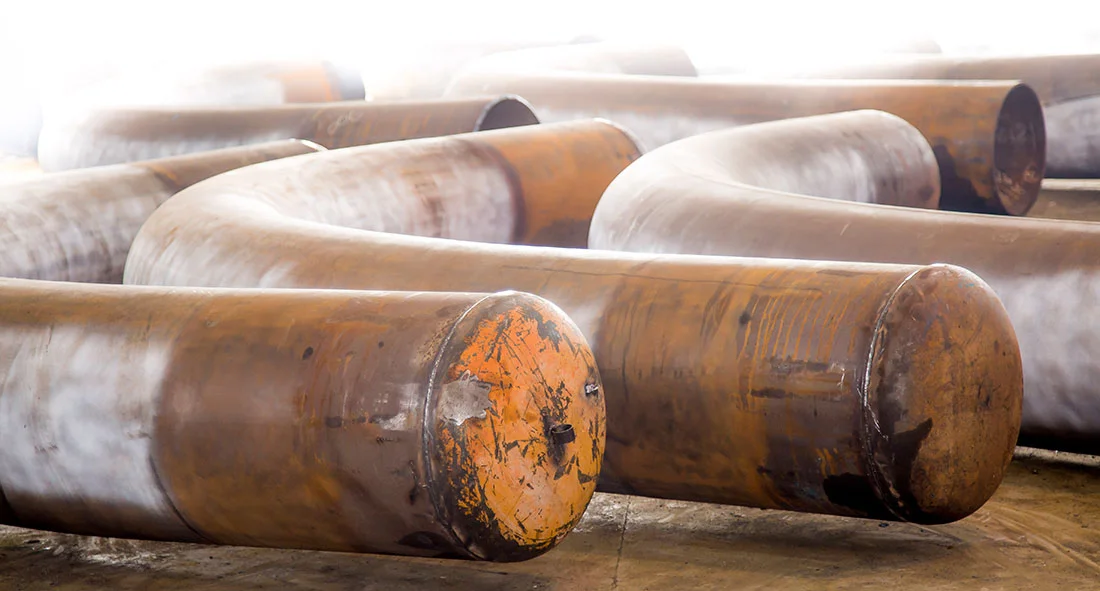
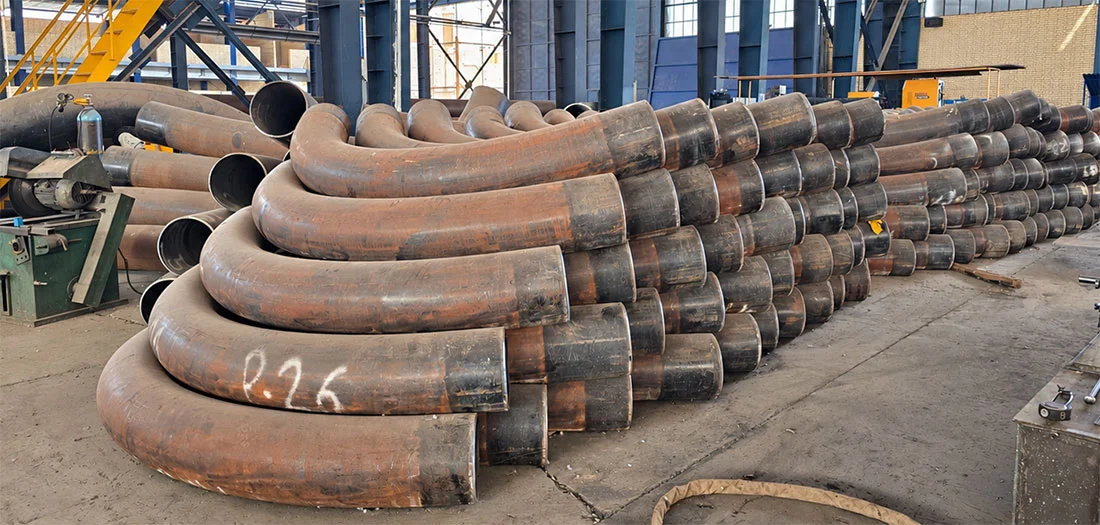
تولید هات بند به روش القایی امکان ساخت قطعات خمیده متناسب با مسیر واقعی لوله کشی را فراهم می کند. مزایای این روش با توجه به طراحی قطعه و شرایط پروژه عبارت اند از:
- کاهش تعداد اتصالات و جوش های مونتاژی در طرح هایی که چند خم در یک طول لوله اجرا می شود
- امکان ساخت زاویه ها و شعاع های سفارشی متناسب با نقشه
- امکان دستیابی به برخی شعاع های کوچک تر نسبت به روش سرد، در محدوده قابلیت متریال و تجهیزات
- کنترل موضعی گرمایش و پایش پارامترهای اصلی تولید
- کاهش نیاز به مونتاژ چند قطعه مجزا برای اجرای مسیرهای پیچیده
- امکان کاهش حجم بازرسی جوش های مونتاژی در صورت کاهش تعداد آن ها، بدون حذف آزمون های الزامی خود خم
- اجرای فرآیند در بسیاری از کاربردها بدون نیاز به مندرل داخلی یا قالب خم اختصاصی
در این روش نیز احتمال کاهش ضخامت در قوس خارجی، تغییر شکل سطح مقطع و چروکیدگی در قوس داخلی وجود دارد. کنترل این موارد و پذیرش قطعه بر اساس حدود مجاز پروژه انجام می شود؛ ازاین رو، شعاع خم، طول قطعه و هندسه قابل تولید دارای محدودیت های فنی هستند.
آزمون ها و کنترل کیفیت خم گرم القایی
نوع و دامنه آزمون ها بر اساس جنس لوله، استاندارد ساخت، شرایط سرویس و برنامه بازرسی تعیین می شود. تمامی آزمون های زیر الزاماً برای هر سفارش یا هر قطعه اجرا نمی شوند و محل نمونه برداری، تعداد آزمون ها و معیارهای پذیرش باید از پیش مشخص باشند.
بازرسی های ابعادی و آزمون های غیرمخرب
- بازرسی چشمی و ابعادی: کنترل سطح، زاویه، شعاع، طول های مستقیم، بیضی شدن و وضعیت انتهای لوله
- آزمون ذرات مغناطیسی (MT): به روش مرئی یا فلورسنت برای شناسایی ناپیوستگی های سطحی و نزدیک به سطح در مواد فرومغناطیس
- آزمون مایع نافذ (PT): برای شناسایی ناپیوستگی های باز به سطح
- ضخامت سنجی اولتراسونیک: اندازه گیری ضخامت دیواره در نواحی تعیین شده خم
- آزمون اولتراسونیک (UT): بررسی ناپیوستگی های داخلی، لایه ای شدن و درز جوش، متناسب با روش آزمون و الزامات پروژه
- کنترل سختی سطح: ارزیابی تغییرات سختی در نواحی موردنظر
آزمون های مکانیکی، متالورژیکی و خوردگی
- آزمون کشش: ارزیابی خواص مکانیکی نمونه های تعیین شده
- آزمون ضربه: بررسی رفتار نمونه در دمای آزمون مشخص شده
- آزمون سختی: با روش هایی مانند ویکرز یا برینل، متناسب با مشخصات فنی
- بررسی های ماکروسکوپی و میکروسکوپی: ارزیابی ساختار متالورژیکی و تهیه تصاویر موردنیاز
- آزمون خوردگی: برای آلیاژهای مربوط و در صورت الزام پروژه؛ از جمله آزمون مقاومت به خوردگی حفره ای مطابق ASTM G48، روش A
استانداردها و مدارک فنی مرتبط
استانداردهای قابل اعمال و ویرایش آن ها در مرحله بررسی سفارش مشخص می شوند. انتخاب مرجع مناسب به نوع محصول، متریال و کاربرد نهایی بستگی دارد و فهرست زیر به معنای کاربرد هم زمان تمامی استانداردها برای هر سفارش نیست.
استانداردهای خم القایی و خطوط انتقال
- ASME B16.49: الزامات ساخت، آزمون و بازرسی خم های القایی فولاد کربنی برای سامانه های انتقال و توزیع، در محدوده کاربرد استاندارد
- ISO 15590-1: الزامات خم های القایی برای سیستم های انتقال خط لوله در صنایع نفت و گاز
- ASME B31.4: الزامات سیستم های انتقال مایعات در محدوده کاربرد کد
- ASME B31.8: الزامات سیستم های انتقال و توزیع گاز
- API 5L و ISO 3183: مشخصات لوله های فولادی خطوط انتقال و الزامات سطح مشخصات محصول، از جمله PSL 2 در صورت درخواست
استانداردهای اتصالات و آماده سازی انتها
- ASME B16.25: آماده سازی انتهای قطعات برای جوش لب به لب
- ASME B16.9 و MSS SP-75: الزامات اتصالات جوشی مربوط، در صورت انطباق نوع محصول و دامنه سفارش با این استانداردها
استانداردهای آزمون، جوشکاری و مستندات
- ASME Section V: روش ها و الزامات آزمون های غیرمخرب
- ASME Section IX: تأیید صلاحیت دستورالعمل ها و عوامل اجرایی جوشکاری، در صورت وجود عملیات جوشکاری مشمول
- ASME Section II, Part C: مشخصات مواد مصرفی جوشکاری، در صورت کاربرد
- ASTM A370: روش ها و تعاریف آزمون های مکانیکی محصولات فولادی
- ASTM E23: آزمون ضربه نمونه های فلزی شیاردار
- ASTM G48: روش های ارزیابی مقاومت به خوردگی حفره ای و شیاری در فولادهای ضدزنگ و آلیاژهای مرتبط
- EN 10204: انواع مدارک بازرسی محصولات فلزی
- NACE MR0175 / ISO 15156: انتخاب مواد مقاوم به ترک خوردگی در محیط های حاوی سولفید هیدروژن، در محدوده کاربرد استاندارد
- SSPC-SP 6: تمیزکاری تجاری سطح با پاشش مواد ساینده، در صورت نیاز به آماده سازی سطح